

Si vous exploitez une usine de fabrication qui produit des tuyaux PPR, vous savez déjà que votre machine de fabrication de tuyaux PPR est l'épine dorsale de votre opération. Je fournis ces machines à des fabricants de tuyaux de petite et moyenne taille en Amérique du Nord et en Europe depuis plus de 12 ans, et l'une des questions les plus fréquentes que je reçois de la part des nouveaux clients est la suivante : « Quel est le secret pour que cet équipement continue de fonctionner correctement sans temps d'arrêt coûteux ? La vérité est que ce n’est pas un secret : c’est un entretien cohérent et intentionnel. J'ai vu trop d'entreprises négliger de petites étapes d'entretien, ce qui entraîne des heures d'arrêts imprévus, des commandes perdues et des milliers de coûts de réparation. Aujourd'hui, je décompose la science de la maintenance d'une machine de fabrication de tuyaux PPR, étape par étape, pour vous aider à prolonger la durée de vie de votre équipement et à maintenir une production stable.
Commençons par pourquoi cette maintenance est importante. Les tuyaux en PPR (copolymère aléatoire en polypropylène) sont utilisés dans tous les domaines, de la plomberie résidentielle à l'approvisionnement en eau industrielle, leur qualité dépend donc entièrement de la régularité de fonctionnement de votre machine. Une machine bien entretenue produit des tuyaux uniformes avec la bonne épaisseur de paroi, des surfaces intérieures et extérieures lisses et une bonne résistance à la pression, qui répondent toutes aux normes industrielles telles que ASTM F2389 et ISO 15874. Lorsque l'entretien est négligé, vous risquez d'avoir une fusion inégale dans l'extrudeuse, des matrices mal alignées ou des systèmes de refroidissement usés qui entraînent des déchets de tuyaux, des retouches et des clients mécontents. Une fois, j'ai eu un client qui a ignoré les contrôles trimestriels des vis et s'est retrouvé avec une vis d'extrudeuse cassée en cours de production, ce qui lui a coûté 3 jours d'arrêt et 18 000 $ en réparations d'urgence. C’est le genre de maux de tête évitables que nous sommes là pour éviter.

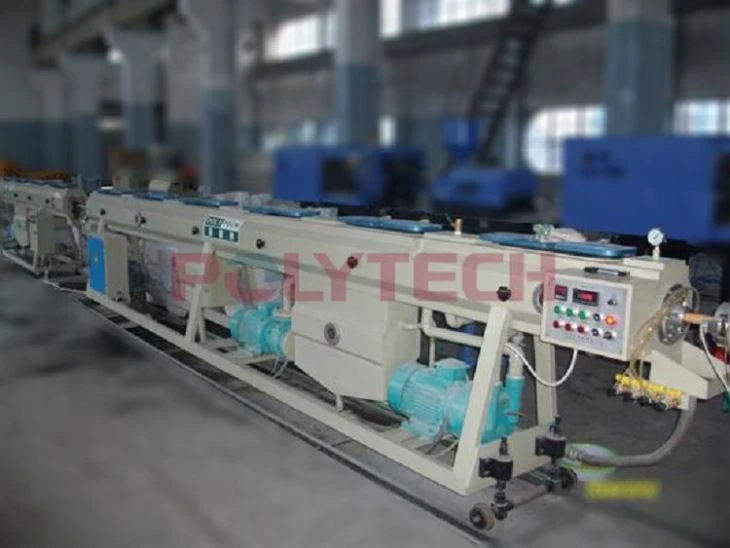
Tout d'abord, décrivons les composants clés d'une machine de fabrication de tuyaux PPR, car la maintenance doit cibler chaque pièce spécifiquement. Votre machine est équipée d'une trémie (où sont chargées les granulés de résine PPR brute), d'un baril et d'une vis d'extrudeuse (qui fondent et poussent la résine), d'une tête de filière (qui façonne la résine fondue en tuyau), d'un réservoir de refroidissement (qui solidifie le tuyau), d'une unité de transport (qui tire le tuyau à une vitesse constante), d'un coupeur (qui coupe le tuyau à la longueur) et d'un panneau de commande (qui régule la température, la pression et la vitesse). Chacune de ces pièces possède des points d'usure uniques, de sorte qu'une routine d'entretien unique ne fonctionnera pas. Si vous recherchez une machine construite avec des composants durables et faciles à entretenir, n'oubliez pas de consulter notre machine de fabrication de tuyaux PPR, conçue pour simplifier l'entretien tout en maximisant l'efficacité de la production.
La première étape de maintenance hebdomadaire doit se concentrer sur la trémie et le système d'alimentation. La trémie stocke la résine PPR sèche et si de l'humidité pénètre, elle peut créer des bulles dans le tuyau fini, une autre cause fréquente de rebut. Chaque semaine, éteignez la machine et débranchez-la (ne travaillez jamais sur un composant électrique sans couper l'alimentation électrique) pour nettoyer la trémie. Utilisez une brosse douce pour éliminer les restes de granulés de résine ou de poussière du fond de la trémie et inspectez le système de séchage associé à la trémie. La plupart des machines PPR nécessitent que la résine soit séchée à 80-100°C pendant 4 à 6 heures avant utilisation, alors vérifiez la jauge de température du séchoir pour vous assurer qu'elle se situe dans cette plage. Je recommande également d'inspecter la vis d'alimentation (la partie qui déplace la résine de la trémie vers l'extrudeuse) pour détecter tout signe d'usure. Si la tarière a des pales pliées ou une accumulation, elle peut alimenter la résine de manière inégale, entraînant une épaisseur de tuyau incohérente. Si vous mettez à niveau votre équipement, notre machine à tuyaux en plastique PPR est dotée d'un système d'alimentation renforcé qui réduit l'usure et garantit une distribution constante de résine, même en cas de production à volume élevé.
Ensuite, le corps et la vis de l’extrudeuse constituent le cœur de la machine et nécessitent une attention très régulière, au minimum toutes les 500 heures de fonctionnement. La vis tourne à l'intérieur du canon, faisant fondre la résine PPR par friction et par chaleur. Ainsi, avec le temps, les deux pièces peuvent développer une usure due à la friction constante, surtout s'il y a des contaminants dans la résine. Pour inspecter la vis et le canon, vous devrez effectuer un « contrôle par traction » (il s'agit d'une étape standard dans les programmes de maintenance des extrudeuses industrielles). Tout d'abord, laissez la machine refroidir complètement (cela peut prendre 8 à 10 heures, alors prévoyez cela pour la fin d'une semaine de travail lorsque vous n'avez pas besoin de production). Une fois refroidi, retirez les bandes chauffantes du canon, retirez les boulons du canon et retirez délicatement la vis. Inspectez les vols de la vis (les rainures en spirale) pour détecter tout signe d'abrasion : de petites rayures sont normales, mais des rainures profondes signifient que vous devez remplacer ou reconstruire la vis. Pour le canon, vérifiez la paroi intérieure pour déceler toute accumulation de résine PPR carbonisée (cela ressemble à des points sombres et durs) ou toute usure. La résine carbonisée peut se détacher et rester coincée dans le tuyau en fusion, créant ainsi des points faibles. Nettoyez donc le canon avec un produit de nettoyage compatible avec la résine (comme des pastilles de nettoyage à base de polyéthylène) si vous voyez une accumulation. Je dis toujours aux clients de garder une vis de rechange à portée de main : lorsqu'une vis est usée, vous pouvez la remplacer en 2 heures au lieu d'attendre une reconstruction personnalisée, ce qui réduit les temps d'arrêt au minimum.
Le contrôle de la température est un autre élément essentiel de la maintenance de l’extrudeuse. Les bandes chauffantes de l'extrudeuse (situées le long du cylindre) régulent la chaleur nécessaire pour faire fondre la résine PPR, et si une bande est défectueuse, cela peut provoquer une fusion insuffisante ou excessive. Une résine sous-fondue conduit à des tuyaux fragiles qui peuvent se fissurer sous la pression, tandis qu'une résine trop fondue détruit la structure moléculaire du PPR, réduisant ainsi la durabilité à long terme du tuyau. Chaque mois, testez chaque bande chauffante avec un pistolet de température numérique pour vous assurer que la lecture se situe à ± 5°C du réglage du panneau de commande de la machine. Si un bracelet est éteint, remplacez-le immédiatement : des bracelets chauffants bon marché peuvent tomber en panne en seulement 2 ans, mais investir dans des bracelets de haute qualité de qualité industrielle durera 5 à 7 ans. Vérifiez également les thermocouples (les capteurs qui envoient des données de température au panneau de commande) pour déceler de la saleté ou des dommages. Un thermocouple sale donnera de fausses lectures de température, entraînant un chauffage incohérent, alors essuyez-le avec un chiffon non pelucheux chaque mois.
Passons maintenant à la tête de filière, c'est là que la résine fondue prend sa forme finale de tuyau, de sorte que même un petit désalignement ici peut ruiner toute une série de production. La tête de filière doit être inspectée et nettoyée toutes les 1 000 heures de fonctionnement. Tout d’abord, éteignez la machine et retirez la tête de filière de l’extrudeuse. Utilisez un grattoir en plastique (jamais en métal, qui pourrait rayer la surface lisse de la matrice) pour éliminer tout reste de PPR fondu des anneaux intérieurs et extérieurs de la matrice. Portez une attention particulière aux canaux d'écoulement, par lesquels passe la résine : des canaux obstrués créeront une épaisseur de paroi inégale dans le tuyau. Une fois nettoyés, inspectez les anneaux de matrice pour déceler toute rayure ou usure. Si l'anneau intérieur ou extérieur présente des rayures profondes, cela laissera des lignes sur la surface intérieure ou extérieure du tuyau, qui ne sont pas seulement esthétiques : elles peuvent créer des points de contrainte qui provoquent des fuites. Je recommande d'équilibrer l'alignement de la tête de filière tous les 6 mois, même si vous ne voyez pas de problèmes évidents. Un désalignement peut survenir en raison de vibrations mineures pendant la production, et même une différence de 0,1 mm dans l'alignement des anneaux peut entraîner une épaisseur de paroi incohérente d'un tuyau. Pour les nouvelles machines, notre machine de fabrication de tuyaux PPR est pré-alignée en usine, mais nous recommandons néanmoins d'effectuer une vérification manuelle de l'alignement après les 500 premières heures d'utilisation pour tenir compte du transport et de la configuration initiale.
Le réservoir de refroidissement est un autre élément souvent négligé, mais il est essentiel pour solidifier rapidement le tuyau en fusion et conserver sa forme. Les tuyaux PPR doivent être refroidis à un rythme contrôlé – trop rapidement, et le tuyau développera des contraintes internes qui le feront se fissurer plus tard ; trop lent et le tuyau s'affaissera ou changera de forme. Chaque semaine, vidangez le réservoir de refroidissement et remplacez l'eau par de l'eau fraîche et filtrée. Au fil du temps, les minéraux contenus dans l’eau du robinet peuvent s’accumuler sur les tuyaux de refroidissement, réduisant ainsi leur efficacité de transfert de chaleur. Si vous remarquez une couche de tartre sur les parois du réservoir ou sur les tuyaux de refroidissement, utilisez un détartrant doux (comme l'acide citrique) pour le nettoyer. N'utilisez jamais de produits chimiques agressifs qui pourraient endommager le réservoir. Inspectez également les buses de pulvérisation qui dirigent l’eau sur le tuyau : des buses obstruées créeront un refroidissement inégal, entraînant une déformation du tuyau. Utilisez un petit fil ou de l'air comprimé pour éliminer les obstructions dans les buses chaque mois. Certains de nos clients ajoutent un système de traitement de l'eau à leurs réservoirs de refroidissement, ce qui réduit l'accumulation de tartre et prolonge la durée de vie des composants de refroidissement de 30 %.
L'unité de transport et le coupeur travaillent ensemble pour tirer le tuyau à une vitesse constante et le couper à la bonne longueur, de sorte que leur entretien a un impact direct sur la précision dimensionnelle du tuyau. L'unité de transport est dotée de deux courroies en caoutchouc qui saisissent le tuyau et le tirent à travers la conduite. Chaque semaine, inspectez l'usure de ces courroies : si elles présentent des fissures ou des pièces manquantes, elles ne saisiront pas le tuyau de manière uniforme, ce qui entraînera des variations de vitesse qui modifieront l'épaisseur de la paroi. Nettoyez les courroies avec un détergent doux pour éliminer toute accumulation de résine PPR et ajustez la tension des courroies selon les spécifications du fabricant (trop lâches et elles glissent ; trop serrées et elles s'usent rapidement). Le couteau, qui est généralement une lame circulaire, doit être affûté toutes les 500 heures de fonctionnement. Un couteau émoussé écrasera l’extrémité du tuyau au lieu de le couper proprement, ce qui entraînera des retouches supplémentaires. Si vous coupez des tuyaux de grand diamètre (plus de 110 mm), vous devrez affûter la lame plus fréquemment, car le matériau supplémentaire exerce davantage de pression sur le tranchant. Je recommande toujours d'utiliser des lames en acier rapide : elles durent deux fois plus longtemps que les lames en acier standard pour la coupe du PPR.
Le panneau de commande est le « cerveau » de la machine, et il est facile de le négliger car il ne s'agit pas d'une pièce mobile, mais les problèmes électriques sont l'une des principales causes de temps d'arrêt imprévus. Tous les trimestres, éteignez la machine et ouvrez le boîtier du panneau de commande (assurez-vous qu'il est débranché de l'alimentation) pour vérifier s'il y a des fils desserrés, de la poussière ou de la corrosion. L'accumulation de poussière peut provoquer des courts-circuits, utilisez donc un compresseur d'air basse pression pour éliminer la poussière des circuits imprimés. N'utilisez jamais de haute pression, car cela pourrait endommager les composants délicats. Inspectez toutes les connexions électriques (vis, bornes) pour vous assurer qu'elles sont bien serrées, car des fils desserrés peuvent provoquer une perte de puissance intermittente ou des fluctuations de température. Sauvegardez également régulièrement le logiciel de contrôle de la machine : certains modèles plus récents ont un stockage de données qui peut être corrompu, donc enregistrer vos paramètres sur un lecteur cloud ou une clé USB externe vous aidera à être de nouveau opérationnel rapidement en cas de problème logiciel.
Au-delà de ces tâches régulières, il existe deux étapes de maintenance à long terme qui peuvent prolonger la durée de vie de votre machine de 5 à 7 ans. Tout d’abord, planifiez une inspection professionnelle une fois par an. Nos techniciens proposent des inspections sur site au cours desquelles nous vérifions l'usure cachée des composants que vous pourriez manquer, comme la boîte de vitesses de l'unité de transport ou le moteur d'entraînement de l'extrudeuse. Nous étalonnons également les réglages de température et de vitesse de la machine en fonction de vos produits de tuyauterie spécifiques, ce qui améliore la qualité et réduit l'usure. Deuxièmement, conservez des dossiers de maintenance détaillés. Notez chaque fois que vous avez nettoyé un composant, remplacé une pièce ou subi un événement de temps d'arrêt. Cela vous aide à repérer les tendances : par exemple, si vous constatez que les bandes chauffantes tombent toujours en panne après 2 ans, vous pouvez ajuster votre calendrier de remplacement pour éviter les pannes de dernière minute. Des clients ont utilisé ces enregistrements pour planifier la maintenance pendant les périodes de production lentes, ce qui élimine les arrêts imprévus lors des pics de demande.
Parlons maintenant des erreurs courantes à éviter. Premièrement, réduire les coûts de maintenance pour économiser du temps ou de l’argent. J'ai eu un client qui n'a pas tiré sur la vis de l'extrudeuse pendant un an, et lorsque nous avons finalement effectué le contrôle, la vis présentait 3 mm d'usure sur ses ailettes, ce qui a réduit sa production de 15 % car la vis ne pouvait pas pousser la résine au bon rythme. Le remplacement de cette vis leur a coûté 12 000 $, ce qui est bien plus que le coût des contrôles réguliers des vis. Deuxièmement, utiliser les mauvais produits d’entretien. Par exemple, l’utilisation d’outils métalliques pour nettoyer la tête de filière rayera la surface, entraînant des défauts dans les tuyaux. Ou en utilisant de l'eau non filtrée dans le réservoir de refroidissement, ce qui provoque une accumulation de tartre. Troisièmement, ne formez pas vos opérateurs à la maintenance de base. De nombreux opérateurs font uniquement fonctionner la machine et ne savent pas comment détecter de petits problèmes comme une buse légèrement bouchée ou une courroie desserrée. Une session de formation de 30 minutes sur les étapes de maintenance hebdomadaire peut aider votre équipe à détecter les problèmes avant qu'ils ne se transforment en réparations coûteuses.
En fin de compte, entretenir une machine de fabrication de tuyaux PPR ne consiste pas seulement à réparer ce qui est cassé, il s'agit également de prévenir les problèmes avant qu'ils ne surviennent. Chaque étape que vous effectuez, du nettoyage hebdomadaire de la trémie aux inspections professionnelles annuelles, se traduit par une réduction des temps d'arrêt, des tuyaux de meilleure qualité et une durée de vie plus longue de l'équipement. Si vous recherchez une nouvelle machine conçue pour faciliter la maintenance, notre équipe peut vous aider à trouver le modèle adapté à vos besoins de production. Que vous soyez un petit atelier fabriquant des canalisations résidentielles ou une grande installation produisant du PPR de qualité industrielle, nous proposons des options conçues pour simplifier l'entretien sans sacrifier les performances. Si vous avez des questions sur votre machine actuelle ou souhaitez en savoir plus sur nos offres, n'hésitez pas à contacter notre équipe pour discuter de vos besoins spécifiques.
Références :
- Société américaine pour les tests et les matériaux. (2020). Spécification standard pour les systèmes de canalisations en plastique en polypropylène (PPR) pour applications sous pression (ASTM F2389).
- Organisation internationale de normalisation. (2019). Systèmes de canalisations en plastique pour installations d'eau chaude et froide – Polypropylène aléatoire (PPR) (ISO 15874).
- Association des tuyaux et raccords en plastique. (2021). Directives de maintenance pour les équipements d'extrusion utilisés dans la fabrication de tuyaux PPR.
- Directives d'ingénierie pour l'extrusion industrielle. (2022). Calendriers de maintenance préventive pour les composants de vis et de barillet.